 中文简体


A purga de uma máquina de moldagem por injeção é a diferença entre uma mudança de cor de 25 minutos e uma perda de produção de três horas. Uma purga bem executada empurra a resina velha, os depósitos carbonizados e os resíduos de pigmento para fora do cilindro, da rosca e do bico para que o próximo material comece a ser limpo. Uma purga apressada deixa a contaminação para trás, e essa contaminação aparece como manchas pretas, listras ou um aumento repentino de sucata no momento em que o mofo começa a escorrer.
O que é purga na moldagem por injeção?
A purga é o processo de limpeza que remove o material termoplástico residual da unidade de plastificação de uma máquina de moldagem por injeção. O operador carrega um composto de purga ou, em casos simples, uma resina de sacrifício, e o empurra através do parafuso e do cilindro a temperatura e contrapressão controladas. O material de purga desloca a resina anterior, coleta o pigmento e o polímero degradado e sai do bocal como uma gota.
Dois métodos dominam a indústria. Os compostos de purga mecânica limpam com alta viscosidade e cisalhamento, esfregando fisicamente a parede do cilindro e as roscas da rosca. Os compostos químicos de purga contêm ingredientes ativos que decompõem o polímero carbonizado em nível molecular. A maioria dos moldadores mantém ambos em estoque: uma classe mecânica para trocas de rotina e uma classe química para acúmulo de carbonização e eventos de manutenção.
Quando você deve purgar uma máquina de moldagem por injeção?
Purgue de acordo com um cronograma e não após o aparecimento de defeitos. No momento em que manchas pretas ou listras coloridas chegam ao molde, a contaminação já está na rosca e na câmara quente, e cada disparo antes do término da purga é descartado.
| Gatilho | Contaminação deixada para trás | Consequência de pular o expurgo |
|---|---|---|
| Mudança material | Resíduo da resina anterior com temperatura de fusão diferente | Polímero degradado, linhas de solda ruins, peças quebradiças |
| Mudança de cor | Pigmento preso nas hélices do parafuso e na parede do cilindro | Listras coloridas e peças cosméticas rejeitadas |
| Desligamento planejado | Carbonização de resina em barril parado a quente | Manchas pretas e odor de queimado na próxima inicialização |
| Puxar parafuso ou manutenção | Material bloqueado na válvula de retenção e nos voos do parafuso | A contaminação se espalha para outros moldes e máquinas |
Adicione uma etapa de eliminação a cada ticket de transição. Uma lista de gatilhos escrita evita que os operadores decidam rapidamente e fornece à manutenção uma linha de base documentada quando os tempos de purga começam a aumentar.
Compostos de Purga Mecânicos vs. Químicos
A seleção do composto decide a velocidade de purga e a profundidade da limpeza, portanto, confirme o mecanismo antes de comprar um único saco.
| Ponto de comparação | Composto de Purga Mecânica | Composto de Purga Química |
|---|---|---|
| Mecanismo de limpeza | Lavagem de alta viscosidade e força de cisalhamento | A reação química suaviza e dissolve resíduos |
| Mais adequado para | Mudanças rotineiras de material e cor | Depósitos carbonizados, manchas pretas, paradas prolongadas |
| Temperatura de processamento | Corresponde à janela de produção de resina | Muitas vezes requer uma etapa de temperatura mais alta |
| Limpeza após purga | Mínimo; compatível com a maioria das resinas | Pode precisar de uma purga mecânica de acompanhamento |
| Risco de uso indevido | Baixo quando as temperaturas são mantidas corretamente | Danos térmicos se funcionar fora da faixa recomendada |
Para transições de cores escuras para claras, uma purga mecânica limpa a maior parte dos pigmentos em um ou dois ciclos. Para um barril que ficou ocioso por duas semanas, passe direto para uma purga química para remover as camadas carbonizadas.
Como purgar uma máquina de moldagem por injeção: passo a passo
Use sempre a mesma disciplina. Um procedimento consistente produz um resultado previsível.
- Esvazie a caçamba. Pare de alimentar a resina e gire a rosca até que nenhum material novo entre no cilindro. A resina fresca dilui a purga e prolonga o ciclo.
- Defina a temperatura de processamento. Ajuste as temperaturas do cilindro de acordo com a janela recomendada pelo fornecedor do composto de purga, normalmente próximo à faixa superior da resina anterior.
- Carregue o composto de purga. Adicione material suficiente para preencher o volume do barril pelo menos uma vez e meia, que é a dose mínima eficaz para a maioria das classes.
- Execute injeções curtas de purga com contrapressão. Use cerca de 30 a 50 por cento da velocidade normal da rosca e contrapressão moderada e ejete projéteis curtos em vez de um empurrão longo. Cursos curtos transportam a contaminação para o bico mais rapidamente porque separam repetidamente o fundido das hélices do parafuso.
- Inspecione cada lesma. Continue até que a lesma ejetada tenha cor e textura uniformes. Se manchas pretas reaparecerem após duas aplicações limpas, mude para uma purga química antes de carregar a resina de produção.
- Carregue a nova resina e teste. Introduza o próximo material, atire várias peças pequenas no ar ou em um tubo de purga e confirme se o fundido está limpo antes de fechar o molde.
Problemaas comuns de purga e como corrigi-los
A maioria das falhas de purga está relacionada à temperatura, ao volume de purga ou ao desgaste da máquina.
| Problem | Causa provável | Ação Corretiva |
|---|---|---|
| A purga demora muito | Temperatura do barril muito baixa para o grau de purga | Eleve o cilindro de 10 a 20°C e verifique se o grau de purga corresponde à resina |
| Manchas pretas continuam retornando | Carbono preso em zonas mortas ou válvula de retenção desgastada | Execute uma purga química e, em seguida, inspecione o parafuso e a válvula de retenção quanto a desgaste |
| A cor não clareará completamente | Volume de purga insuficiente ou baixa contrapressão | Aumente a quantidade de purga e use jatos curtos e de alta pressão |
| A purga solidifica no barril | Incompatibilidade térmica entre a janela de purga e de processamento | Combine o composto de purga com a temperatura de fusão da resina que está sendo limpa |
| Listras aparecem nas primeiras partes | Contaminação presa na câmara quente ou na ponta do bico | Purgue com o bico aberto e execute uma etapa de purga específica para câmara quente |
Purga de máquinas de moldagem por injeção verticais
As prensas verticais seguem os mesmos fundamentos de purga, mas a disposição vertical dos parafusos e as frequentes mudanças de cor da moldagem por pastilha merecem atenção extra.
A máquina de moldagem por injeção vertical padrão beneficia de uma rotina de purga projetada em torno da geometria do parafuso; o cilindro vertical tende a reter o pigmento nas passagens inferiores, portanto os operadores devem continuar a purgar até que duas doses consecutivas estejam completamente uniformes. Para trabalhos médicos e eletrônicos, LIZHU's máquina de moldagem por injeção vertical a programação inclui equipamento de moldagem de precisão que mantém temperaturas de fusão estáveis e reduz a variação térmica que torna a purga menos previsível.
 Fornecedor de máquina de moldagem por injeção vertical padrão, empresa LIZHU Machinery é um fornecedor e empresa de fabricantes e empresas de fabricantes de máquinas de moldagem por injeção vertical padrão na China, oferecendo soluções no atacado ... Ver Produto →
Se o seu plano de produção exigir trocas de cores frequentes, um máquina de moldagem por injeção vertical elétrica geralmente é um ajuste melhor, porque a rotação do parafuso acionada por servo proporciona a consistência da contrapressão que limpa a cor uniformemente em menos ciclos. Operações que sobremoldam duas ou três cores podem considerar um máquina de moldagem por injeção vertical multicolorida , o que reduz o número de trocas por turno e reduz diretamente o consumo de composto de purga.
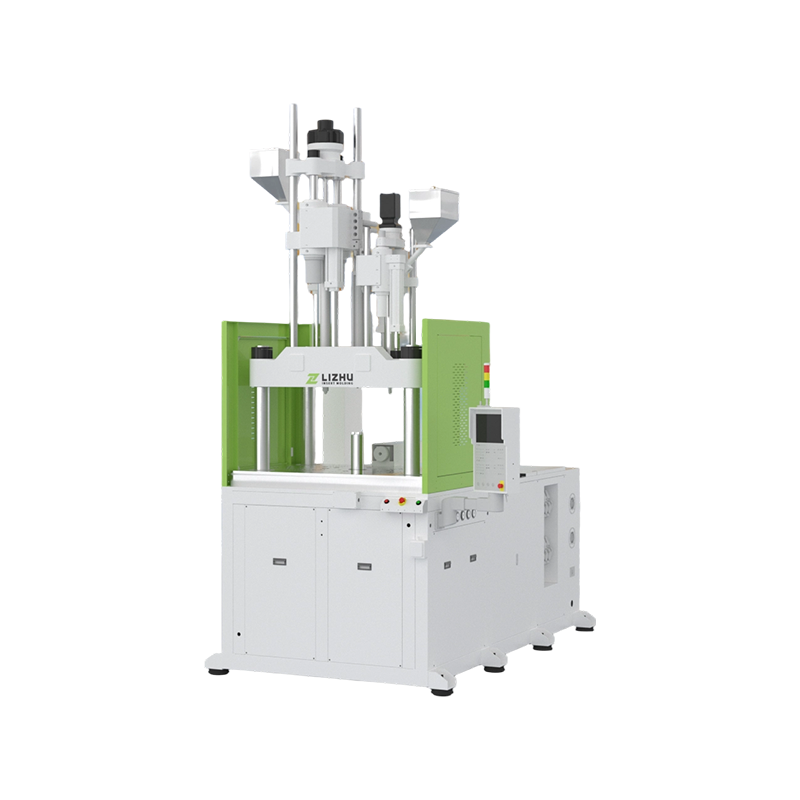 Fornecedor de máquina de moldagem por injeção vertical multicolorida, empresa LIZHU Machinery é um fornecedor e empresa atacadista de fabricantes de máquinas de moldagem por injeção verticais multicoloridas na China, oferecendo produtos no atacado ... Ver Produto →
 Fornecedor elétrico de máquina de moldagem por injeção vertical, empresa LIZHU Machinery é um fornecedor e empresa atacadista de fabricantes de máquinas de moldagem por injeção elétrica vertical na China, oferecendo soluções no atacado ... Ver Produto →
Melhores práticas para trocas mais rápidas e limpas
Pequenas mudanças processuais resultam em ganhos mensuráveis de tempo de atividade no chão de fábrica.
- Crie um cartão de receita de purga para cada família de material, listando o grau do composto, a temperatura, a contrapressão e a contagem de ciclos.
- Meça o tempo de purga e o uso de material por troca. Uma redução de 10% no tempo de purga em cinco impressoras adiciona centenas de horas produtivas de máquina por ano.
- Mantenha o bico e a câmara quente na temperatura de purga durante a limpeza. As zonas frias retêm pigmento e carbono.
- Nunca exceda a temperatura máxima recomendada do composto de purga; o material de purga superaquecido pode carbonizar e contaminar ainda mais o barril.
- Treine os operadores para ler slugs de purga. Uma bala limpa e uniforme é o único sinal confiável de que o barril está pronto para produção.
- Agende uma purga química durante a manutenção preventiva em vez de esperar por um problema de qualidade visível.
Perguntas frequentes sobre purga de máquinas de moldagem por injeção
Com que frequência devo purgar uma máquina de moldagem por injeção?
Purgue a cada mudança de material, a cada mudança de cor e antes de cada parada planejada. Se as mudanças de cor escura para clara ocorrerem mais de uma vez por turno, monitore o tempo de purga por evento para identificar máquinas que precisam de uma rosca ou válvula de retenção reconstruída.
Quanto composto de purga devo usar por purga?
Use pelo menos uma vez e meia o volume do barril como ponto de partida. Pigmentos escuros e depósitos carbonizados normalmente requerem dois a três volumes de barril, e uma purga lenta geralmente precisa de mais volume do que uma bem pressurizada.
Posso purgar com resina simples em vez de um composto comercial?
Para mudanças rápidas de cores da mesma família, a resina simples pode funcionar, mas não possui a viscosidade e a química de transporte de uma purga comercial. Na prática, economizar no custo composto geralmente custa mais em sucata, mão de obra e tempo de máquina.
Devo purgar de forma diferente em uma máquina de moldagem por injeção vertical?
O procedimento é o mesmo, mas o parafuso vertical e a posição inferior do bico facilitam a sedimentação de pigmentos pesados. Use contrapressão suficiente para manter o fundido em movimento e confirme a limpeza com golpes uniformes consecutivos antes de fechar o molde.
Conclusão
A purga é um processo de produção, não uma tarefa de limpeza. Um procedimento de purga definido protege a qualidade da peça, reduz o tempo de troca e prolonga a vida útil do parafuso, do cilindro e da válvula de retenção. Combine o composto com a contaminação, siga sempre as etapas na mesma ordem e o resultado ficará visível na lixeira e no cronograma de produção.


